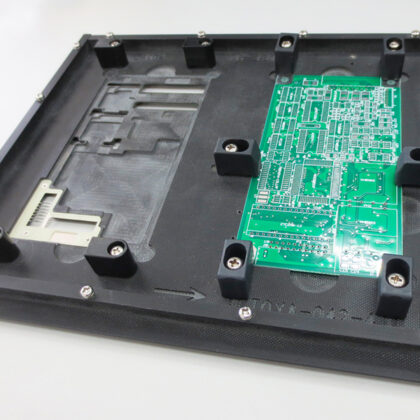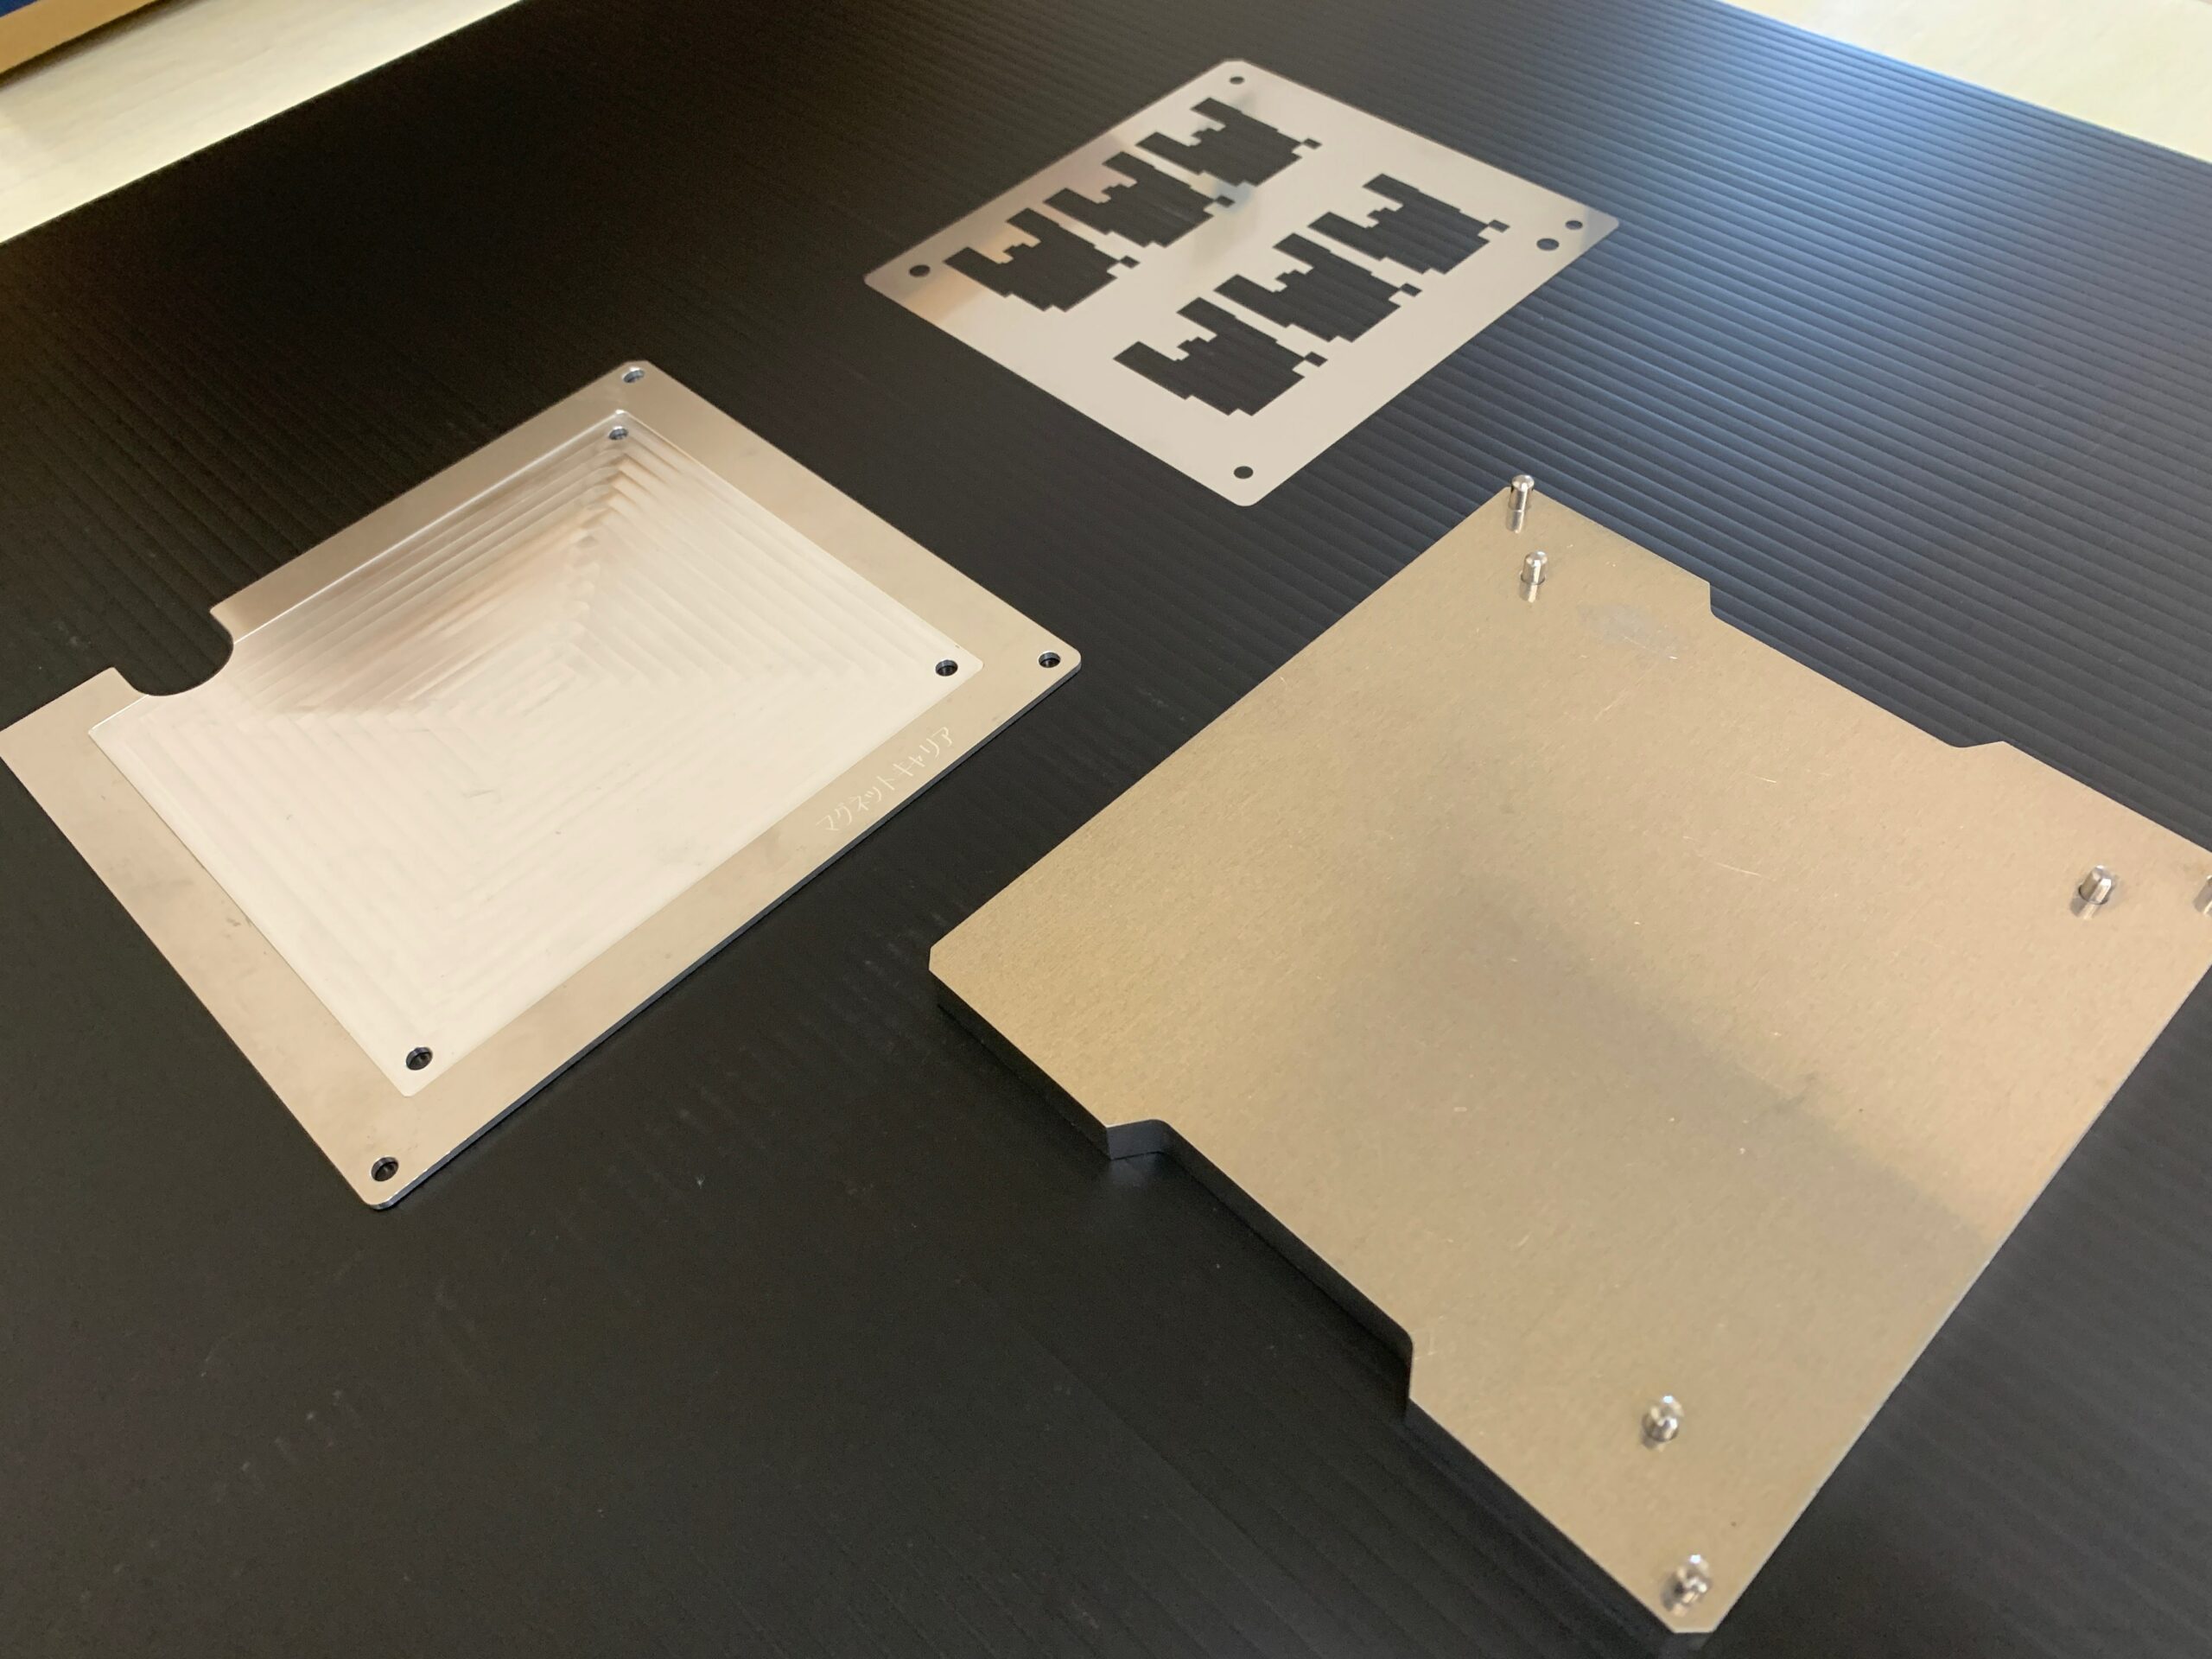
メタルマスクには、ステンレス板をレーザーで切り抜く「レーザーメタルマスク」と、ニッケルのメッキを積層して作製する「アディティブマスク(電鋳マスク)」があります。
どちらを選べばよいかというご質問をよくいただきますが、当社で作製するメタルマスクの約9割はレーザーメタルマスクです。この記事では、2つの製法の違いと、アディティブを選ぶべき場面を、両方を自社製造している立場から整理します。
1. 結論:基本はレーザー。アディティブは開口仕様で決まる
レーザー加工機の性能と研磨技術の向上により、現在は多くの用途でレーザーメタルマスクでも高い印刷品質が得られるようになっています。
そのため当社では、特別な理由がなければレーザーメタルマスクをおすすめしています。アディティブマスクをご提案するのは、レーザーの熱で板が歪んでしまうような開口仕様のときです。開口数が数万〜数十万穴と非常に多い場合などがこれにあたり、ガーバーデータを拝見した段階でこちらからご案内します。
2. 2つの製法の違い
| 項目 | レーザーメタルマスク | アディティブマスク |
|---|---|---|
| 作り方 | ステンレス板をレーザーで切り抜き、特殊研磨で仕上げる | Niメッキの積層にて成形 |
| 材質 | SUS301・304(H-TA、TA処理) | Ni(ニッケル)、硬度Hv370程度 |
| 加工板厚 | 標準30〜200μm(板厚精度±5μm)。ステンレス材は30〜500μmを常備 | 30〜200μm(板厚精度は板厚の10%以内) |
| 形状保証値 | ±10μm | ±10μm |
| 断面テーパー量 | 板厚の10%以下 | 板厚の7%以内 |
| 最大加工サイズ | 600×600mm | 600×500mm |
| 納期の目安 | 通常中2〜3日程度(当日AM注文→即日出荷の実績あり。仕様によるため要相談) | 通常2週間程度 |
| 向いている用途 | 一般的なSMT用マスク全般(作製の約9割) | 開口の密集度が著しく高い、レーザーの熱による歪みが気になる開口仕様 |
3. レーザーメタルマスクの特長
当社のレーザーメタルマスクは、平坦度に優れた高精度圧延材を使用しています。
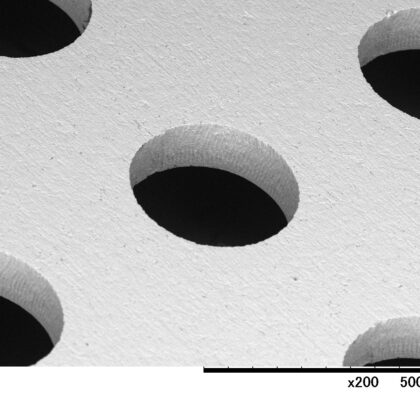
特長は開口内壁の仕上げです。一般的な電解研磨では開口にR(丸み)が出やすく、これが印刷にじみの原因になります。当社では電解研磨をあえて行わず、独自の特殊研磨(バリ取り工程)で、Rのないきれいな内壁に仕上げています。
加工位置精度はセンターから各方向へ、100mmで±0.02mm、200mmで±0.03mm、600mmで±0.05mm(メーカー保証値)です。
4. アディティブマスクの特長
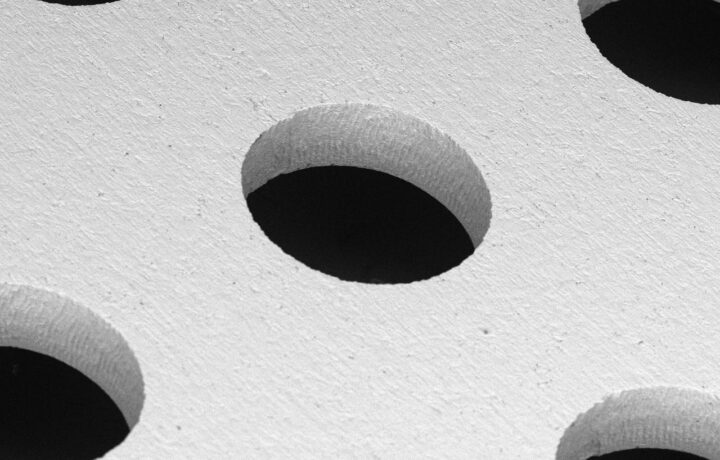
アディティブマスクは、メッキを一層ずつ積み上げて作製するため、開口壁面が滑らかで、フラットな断面形状になります。板厚を自由に指定できるのも特長です。
一般にアディティブは研磨工程が必要でコストが上がりやすいのですが、当社は研磨工程を省く独自技術で作製しており、完全自社製造のため製品管理の面でもご要望に沿うことができます。
5. 選び方の早見表
| 条件 | おすすめ |
|---|---|
| 一般的なSMT用マスク、特別な条件がない | レーザーメタルマスク |
| 納期を優先したい(数日以内) | レーザーメタルマスク |
| 開口の密集度が著しく高い/レーザーの熱による歪みが気になる | アディティブマスク(データ確認のうえご提案) |
| 局所的にはんだ量を変えたい | レーザーメタルマスク+ハーフエッチング |
| 狭ピッチで抜け性を上げたい | レーザーメタルマスク+TAKU-NANO(撥水処理)・極×鏡処理 |
どちらの製法でも、最小開口0.1mm・最小リブ幅0.1mm(板厚による)に対応しています。
6. よくある質問
- どちらにするか自分で決める必要がありますか? → いいえ。基板のガーバーデータ一式をお送りいただければ、開口仕様を見てこちらから製法をご案内します
- アディティブの方が品質が高いのでは? → 過去にはそう言われていたこともありましたが、現在はレーザー加工機の性能向上により差はなく、開口仕様に合った製法を選ぶのが一番と考えています
- 板厚はどこまで選べますか? → 標準は30〜200μmです。ステンレス材に関しては、30〜160μmを10μm刻み、180〜500μmまでを常備しています
7. ご相談について
「どちらの製法がよいか分からない」という段階でご相談ください。基板のガーバーデータ一式から、最適な製法をご提案します。
→ お問い合わせ/0267-62-8898
関連ページ
監修:株式会社タク技研 メタルマスク事業部長 赤池康行