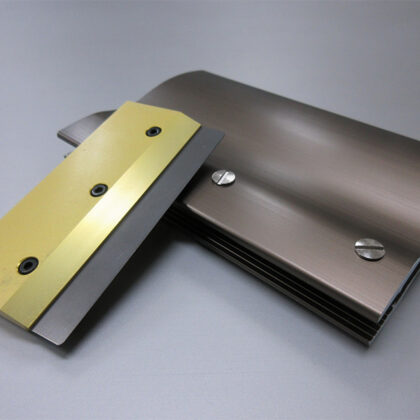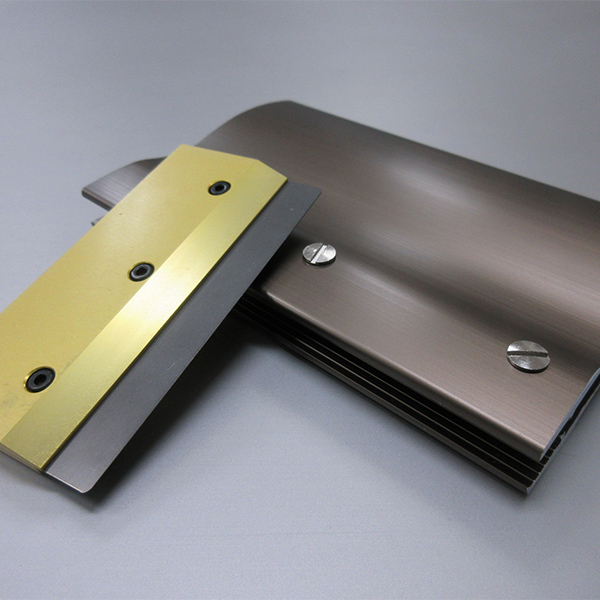
メタルマスクと同じステンレス材で作るメタルスキージには、通常タイプ(S)と先端をしならせたタイプ(T)があり、さらに極×鏡処理やニムフロン処理といったオプションがあります。
「どれを選べばいいのか」というご質問は多いのですが、結論から言うとほとんどの現場ではSタイプで十分です。この記事では、TやオプションがSより向いているのはどんなときか、製造している立場から整理します。
1. 結論:迷ったらSタイプ
当社では、特別な理由がなければ通常のSスキージをおすすめしています。
T処理や極×鏡・ニムフロン処理は、それぞれ「はんだの抜け性・印刷形状を改善したい」「はんだの付着を減らしたい」といった目的がはっきりしているときに効果を発揮するオプションです。
まずSタイプで印刷し、具体的な困りごとが出たときに次の項目を検討するのが、無駄のない順番です。
2. メタルスキージの2つのタイプ
| タイプ | 仕様 | 向いている場面 |
|---|---|---|
| Sスキージ | ステンレス板材をレーザーでカットした通常品 | 標準。まずはこちら |
| Tスキージ | 先端にハーフエッチングを施し、しなりやすくした仕様 | はんだの抜け性・印刷形状を改善したいとき |
Tスキージは、先端を薄くすることでブレードがしなり、基板への追従性が上がります。はんだの抜け性や印刷形状を改善したいときに効果を発揮しますが、現在の印刷で問題がなければSで十分です。
3. オプション処理:極×鏡とニムフロン
| 処理 | 内容 | 効果 | 向いている場面 |
|---|---|---|---|
| 極×鏡(きわみらー)処理 | スキージ表面を鏡面に仕上げる当社独自の表面処理。コーティングではないため剥がれない | 印刷後にスキージ側に残るはんだを軽減。清掃が簡単になる | スキージへのはんだ付着・清掃頻度が課題のとき |
| ニムフロン処理 | フッ素系のコーティング | 耐摩耗性・離型性に優れる | 摩耗・離型性を重視する場合(皮膜は使用に伴い消耗します) |
極×鏡処理の表面粗度は、通常処理 Ra0.1 → 強電解処理 Ra0.07 → 極×鏡処理 Ra0.04(平均値、μm)。数値が小さいほど滑らかで、はんだが付着しにくくなります。
なお、極×鏡処理は既存のスキージに後から施すことはできません。ご希望の場合は、新しく製作するスキージでご指定ください。
4. 基本仕様と手刷り用ホルダー
| 板厚 | 幅 | 長さ |
|---|---|---|
| 0.2t | 50〜100mm | 50〜500mm |
| 0.25t | 50〜100mm | 50〜500mm |
| 0.3t | 50〜100mm | 50〜500mm |
※幅・長さは任意サイズにも対応。極×鏡スキージは材質SUS+極鏡処理、硬度Hv380〜400、板厚0.1t〜0.25t。
手刷りの場合は、アルミスペーサーで挟み込む仕様、持ち柄付き仕様をお選びいただけます。スキージ・スペーサー・持ち柄のセット一式もご用意しています。
5. 選び方の早見表
| 困りごと・条件 | おすすめ |
|---|---|
| 初めて導入する/特別な条件がない | Sスキージ |
| はんだの抜け性・印刷形状を改善したい | Tスキージ |
| スキージにはんだが残る、清掃に手間がかかる | 極×鏡処理 |
| 摩耗・離型性を重視したい(皮膜は消耗品として扱う) | ニムフロン処理 |
| Type5などの微細はんだを使う | 極×鏡処理(メタルマスク側の極×鏡と併用) |
| ウレタンスキージの消耗が早い | メタルスキージへの切り替え |
6. よくある質問
- ウレタンスキージから切り替えるメリットは? → ウレタンスキージは消耗が激しいため、当社では高寿命のメタルスキージをご提案しています
- メタルマスクと一緒に注文できますか? → できます。メタルマスクと同質のステンレス材で作るため、同時にご相談いただくのがスムーズです
- サイズの指定は必要ですか? → 印刷機の仕様(ホルダー形状)をお知らせいただければ、こちらで確認します。任意サイズにも対応します
- 極×鏡処理は後から追加できますか? → 既存のスキージへの後加工はできません。新しく製作するスキージでご指定ください
7. ご相談について
「今のスキージで何が問題なのか分からない」という段階でもご相談ください。印刷機の種類、使用しているはんだ、困っている症状をお聞きしたうえで、必要以上の仕様にならないようにご提案します。
→ お問い合わせ/0267-62-8898
関連ページ
監修:株式会社タク技研 メタルマスク事業部長 赤池康行