基板実装の現場で「ブリッジが発生する」「はんだボールが出てしまう」といった印刷不良の相談は、メタルマスクメーカーに寄せられるものの中でも特に多いテーマです。
原因は印刷機の条件やはんだペースト側にもありますが、メタルマスクの開口・板厚・表面処理を見直すだけで改善するケースは少なくありません。
この記事では、当社に相談の多い不良を順に取り上げ、マスク側でまず検討する対策を整理します。
目次
1. 相談の多い不良は「ブリッジ」「はんだボール」「チップ立ち」「抜け不良」
当社にお客様から相談される印刷不良を多い順に並べると、次のようになります。
- ブリッジ(隣の電極とはんだがつながる)
- はんだボール(パッドの外に小さなはんだの玉ができる)
- チップ立ち(部品が片側に引かれて立ち上がる。マンハッタン現象)
- 抜け不良・かすれ(はんだが開口から抜けきらず、印刷量が足りない)
いずれも、マスク側では「開口の形・大きさ」「板厚」「表面処理」の3つの手段で対策します。
2. 不良別:原因と、メタルマスク側でまず検討する対策
2-1. ブリッジ
- 主な原因:狭ピッチで開口同士の間隔が足りない/はんだ量が多い/印刷ずれ
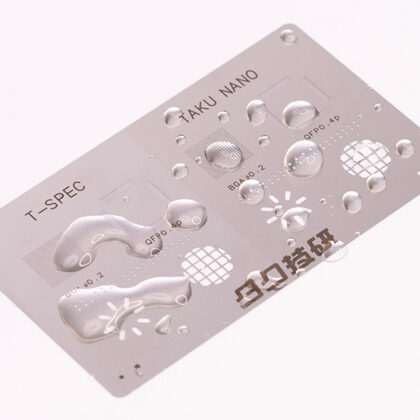
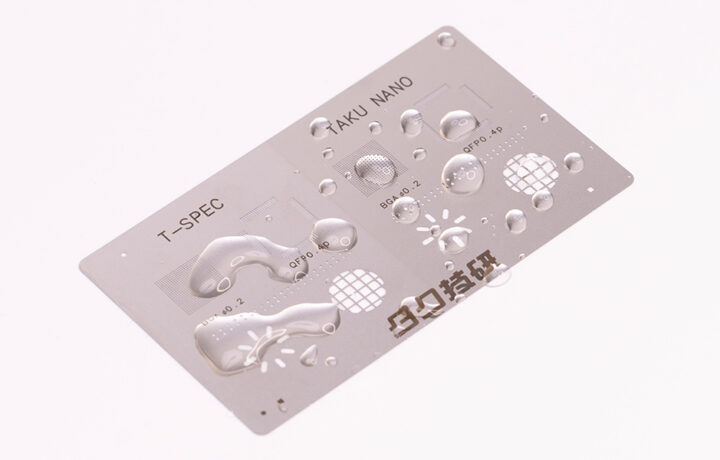
- マスク側の対策:開口修正(開口を内側に縮める・形状を変える)→ 板厚調整(薄くしてはんだ量を減らす)→ 撥水処理(TAKU-NANO)で印刷形状を安定させる
2-2. はんだボール
- 主な原因:はんだ量が多い/はんだの印刷にニジミがある
- マスク側の対策:板厚調整および開口設計の見直し → 局所的にはんだ量を減らしたい箇所はハーフエッチングで対応
2-3. チップ立ち(マンハッタン現象)
- 主な原因:部品の両端ではんだ量がアンバランスになり、溶融時の表面張力で片側に引かれる
- マスク側の対策:開口編集で両端のはんだ量のバランスを調整する。ホームベース型やM字型に編集するなどの方法があります
2-4. 抜け不良・かすれ
- 主な原因:開口内壁にはんだが付着して抜けきらない/開口が小さく板厚が厚い(アスペクト比)
- マスク側の対策:開口編集、もしくは撥水処理(TAKU-NANO)の採用
3. 対策の早見表
| 不良 | 第一に検討 | 次に検討 |
|---|---|---|
| ブリッジ | 開口修正 | 板厚調整 → 撥水処理(TAKU-NANO) |
| はんだボール | 板厚調整・開口設計の見直し | 局所的にハーフエッチング |
| チップ立ち | 開口編集(ホームベース型・M字型など) | 板厚調整 |
| 抜け不良・かすれ | 開口編集 | 撥水処理(TAKU-NANO) |
4. 「開口修正」とは何をするのか
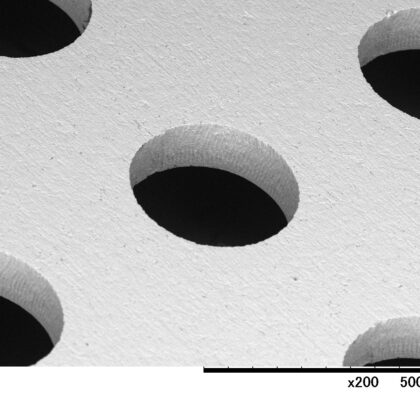
マスクの開口は、基板のパッドと同じ形・同じ大きさで作るとは限りません。パッドより内側に縮める、形状を変えるなど、はんだの抜ける量と印刷形状を整えて、極力実装不良が出ないよう調整するのが開口修正(開口編集)の目的です。
当社では、これまでの開口編集の成功例をもとに、お客様の基板データを見ながらこちらから開口内容のご提案も可能です。
板厚は120μmを基本に、搭載部品に合わせてご提案しています。
事例:0603チップのチップ立ち
- 症状:0603サイズのチップ部品でチップ立ちが発生
- 対策:開口修正で開口面積を減らし、板厚を120μmから100μmに変更
- 結果:チップ立ちが解消
5. ご相談の流れ
- 基板のガーバーデータ一式および部品のデータシートをお送りください
- 現在お使いのマスクデータと、困っている症状(どの部品で/どんな不良が出るか)をお知らせいただければ、原因の切り分けからご相談にのらせていただきます
- 通常納期は中2〜3日程度。お急ぎの場合はご相談ください
6. よくある質問
- メタルマスクを作り直すことで改善しますか? → 改善できるケースもございますので、まずはお悩みの症状をご相談ください
- 印刷機やはんだ側の問題かもしれませんが、相談にのっていただけますか? → もちろんです。その可能性も含めて切り分けさせていただきます。マスク側で解決できない場合は、その旨をお伝えします
- ハーフエッチングの注意点は? → 段差となるためスキージの消耗が早くなります。また、ハーフエッチング箇所は表面が荒れるため、はんだが残りやすくなります
7. ご相談について
「ブリッジが発生する」「はんだボールが出てしまう」といった症状の段階でご相談ください。
→ お問い合わせ/0267-62-8898
関連ページ
監修:株式会社タク技研 品質管理部 部長 柳沢大輔